


Kotimaan murskauslaitteiden valmistustekniikan päivittämisen myötä,Korkeat mangaaniteräsvalut, ydinmurskaimen osina, levitetään laajasti kulutuskertoisissa komponenteissa, kuten leukalevyissä ja vasarassa. Näiden erityisten valettujen teräskomponenttien tuotannolla on erottuvat prosessiominaisuudet: se ottaa käyttöön yksiosaisen pienen tuotantotilan, joka luottaa pääasiassa manuaaliseen hiekkavaluekniikkaan. Laadunvalvontajärjestelmä sisältää moniulotteiset avaintekijät.
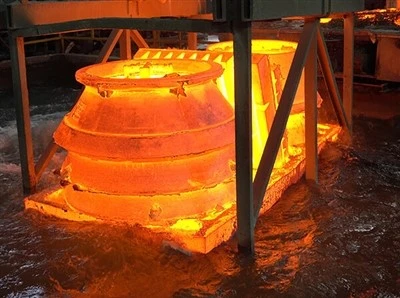
1. Avainohjauspisteet tuotantoprosessiketjussa
● rakennesuunnittelu ja prosessin mukautuvuus
Murskaimen osien geometrisen rakenteen on tasapainotettava kulutuskestävyys valuprosessin toteutettavuuden kanssa, etenkin seinämän paksuuden siirtymäalueetKorkeat mangaaniteräsvalut, joka on optimoitava pyöristetyillä kulmilla stressipitoisuuden välttämiseksi. Casting -prosessin suunnittelussa tulisi keskittyä portausjärjestelmän vaikutukseen suunta- jähmettymiseen prosessiparametrien ollessa optimoitu numeerisen simulaatiotekniikan avulla.
● Sulamis- ja seostusohjaus
SulantaKorkeat mangaaniteräsvalut Vaatii hiili-manganilaisen suhteen tiukan hallinnan (c/mn ≈ 1/1 0) käyttämällä sähkökaariuuni plus hienosäätöuuni uunin kaksoisprosessia teräksen puhtauden varmistamiseksi (s, p vähemmän tai yhtä suuri kuin 0,04%). Argonin sekoittamisen ja tyhjiökaasun tekniikan avulla vety- ja happipitoisuus pelkistetään alle 2 ppm: iin, mikä estää huokoisuusvaurioita.
● hiekkajärjestelmän hallinnan muovaus
A composite system of chromite sand and resin binders is used to ensure that the molding sand has a refractoriness of ≥1580°C, permeability >12 0 ja märkä puristuslujuus 0. 12-0. 16 MPa. Muovan aikana tiivistys on ohjattava 75-85 yksikköalueella hiekan laajennuksen tai riittämättömän läpäisevyyden välttämiseksi.
2. prosessin laadunvalvontaelementit
● Tarkka lämpötilanhallinta
Kaatumislämpötilaa säädetään nopeudella 1480 ± 20 astetta, vaiheittaisella kaatamisjärjestelmällä peräkkäisen jähmettymisen saavuttamiseksi. Lämpökäsittelyn aikana uunin lämpötilan yhtenäisyys (± 15 astetta) on varmistettava, ja austenitoiva käsittelylämpötila on tiukasti kontrolloitu 1050-1100 asteessa. Veden karkaisukäsittelyn ajantasaisuus vaikuttaa suoraan kulumiskestävyyteen.
● Ympäristöparametrien seuranta
Vastotyöpajassa muodostetaan vakio lämpötila- ja kosteusjärjestelmä (lämpötila 25 ± 3 astetta, kosteus 45 ± 5%), ja sadekauden aikana sovelletaan kuivausmenettelyjä. PuolestaKorkeat mangaaniteräsvalut, laatikon avauslämpötilaa tulisi ohjata alle 200 astetta jäännösjännityksen aiheuttamien halkeamien välttämiseksi.
3. Laatuvikojen ehkäisymekanismi
● Prosessin jäljitettävyysjärjestelmän luominen
Raaka -aineiden pääsystä lopputuotteen lähetykseen toteutetaan jäljitettävyysjärjestelmä. Avainprosesseille asetetaan 28 laadunvalvontapistettä, mikä lisää vian havaitsemisnopeutta 99,6%: iin.
● Vikatilan analyysi
Murskaimen osien yleisiä kulutusvirheitä varten metallografista analyysiä käytetään mangaani-hiilisuhteen optimointiin, mikä varmistaa, että alkuperäinen kovuus saavuttaa HB200: n yläpuolelle. Työn kovettumisen jälkeen sitä voidaan lisätä HB500: n yläpuolelle, mikä pidentää merkittävästi käyttöikäistä käyttöikää.
● Älykäs muutos
3D -tulostustekniikka hiekkamuotteille otetaan käyttöön monimutkaisten rakenteiden muodostamisongelman ratkaisemiseksi. Koneoppimisalgoritmeja käytetään prosessiparametrien optimoimiseksi, pätevyysnopeuden parantamiseksiKorkeat mangaaniteräsvalut 89%: sta 96,5%: iin, energiankulutus tonnia kohti laski 18%.
UT -testausprosenttiKorkeat mangaaniteräsvalut Duuman mekaanisessa murskaimen osissa on noussut 98,2%: iin, ja asennetun laitteen käyttöikä on pidentynyt yli 30%, mikä tarjoaa luotettavaa tukea laitteiden valmistusteollisuuden laadun ja tehokkuuden parantamiseksi.


